工厂自动化生产的六个级别 从设备互联到智能决策的演进之路
在制造业转型升级的浪潮中,工厂自动化已成为提升效率、保障品质、降低成本的必由之路。“自动化”并非一个非黑即白的概念,而是一个从低级到高级、从局部到整体、从执行到决策的连续演进过程。业界通常将工厂自动化生产划分为六个级别,每个级别代表着不同的技术集成度和智能化水平。理解这六个级别,有助于企业清晰定位自身现状,并制定切实可行的跃升路径。
第一级:单机自动化——设备层面的“孤岛式”作业
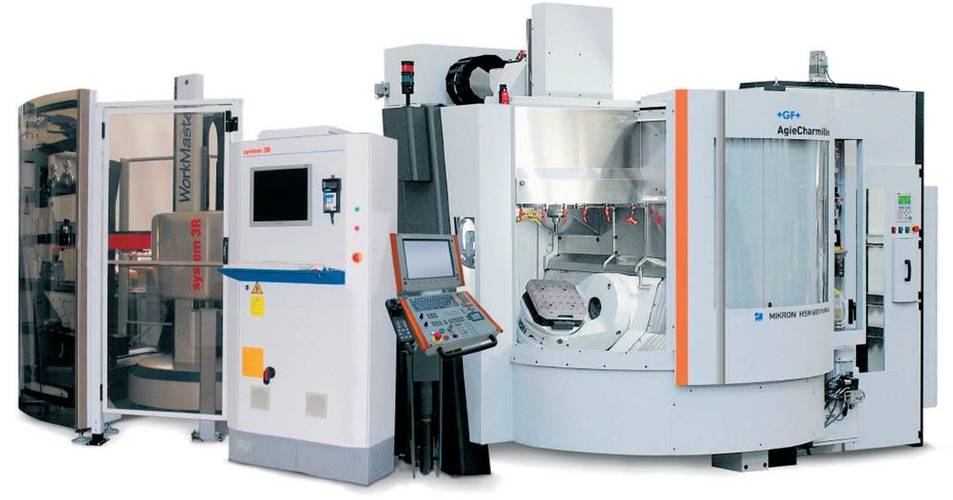
这是自动化的起点。工厂内部署了独立的自动化设备,如数控机床、自动焊接机器人、注塑机等,它们能够按照预设程序自动完成特定工序。但设备之间彼此孤立,上下料、转运、检测等环节依赖人工衔接,生产数据也难以自动采集。这一级别的核心价值在于替代高强度、高重复性的人工劳动,提升单机效率和加工一致性,但整体产线仍呈“孤岛”状态。
第二级:工序自动化——产线内部的连续流转
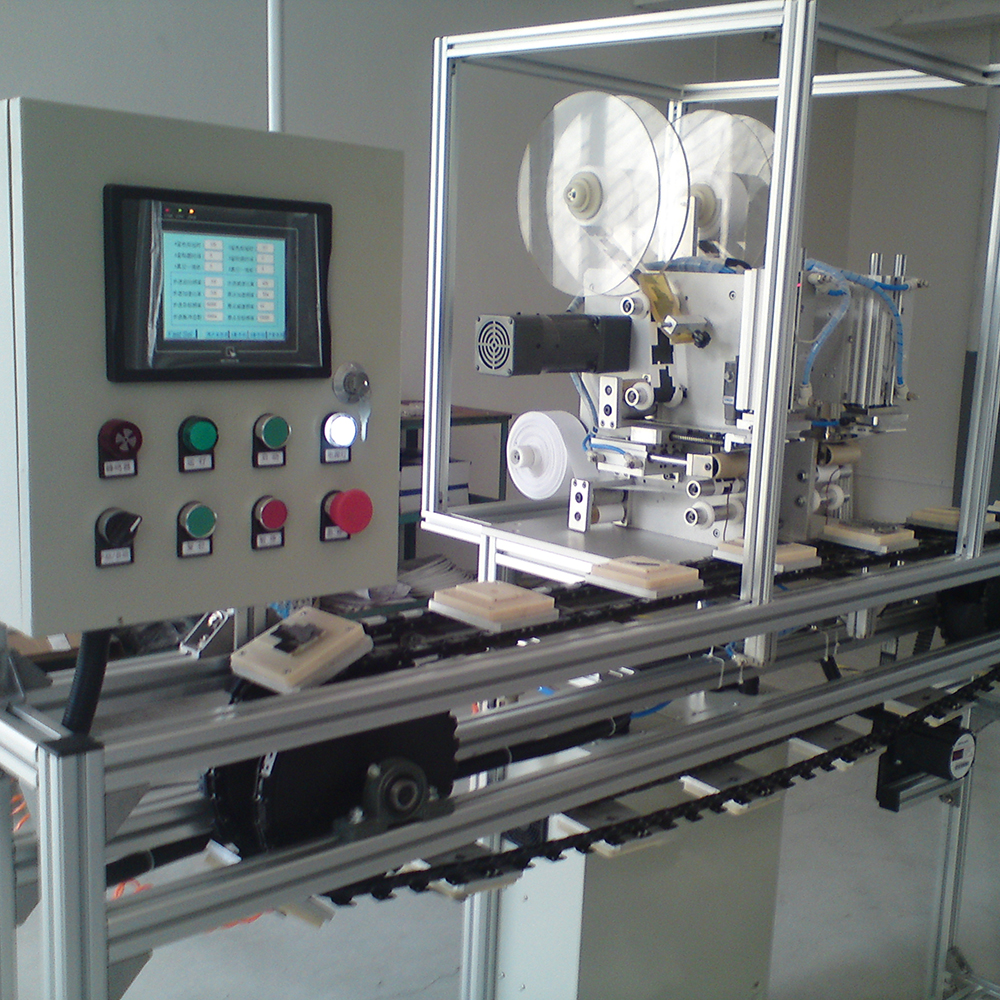
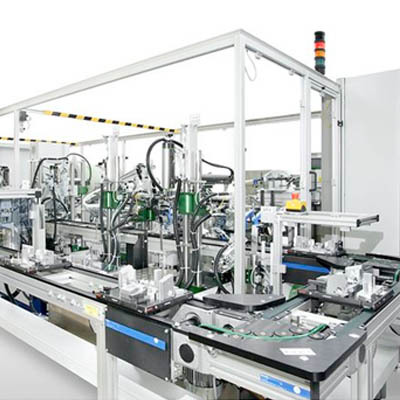
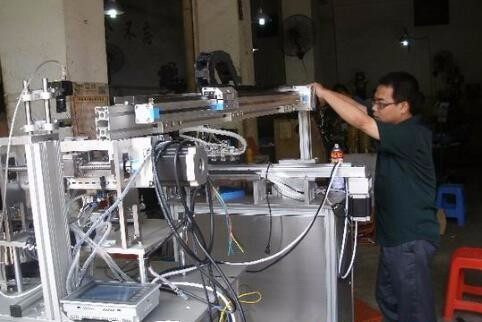
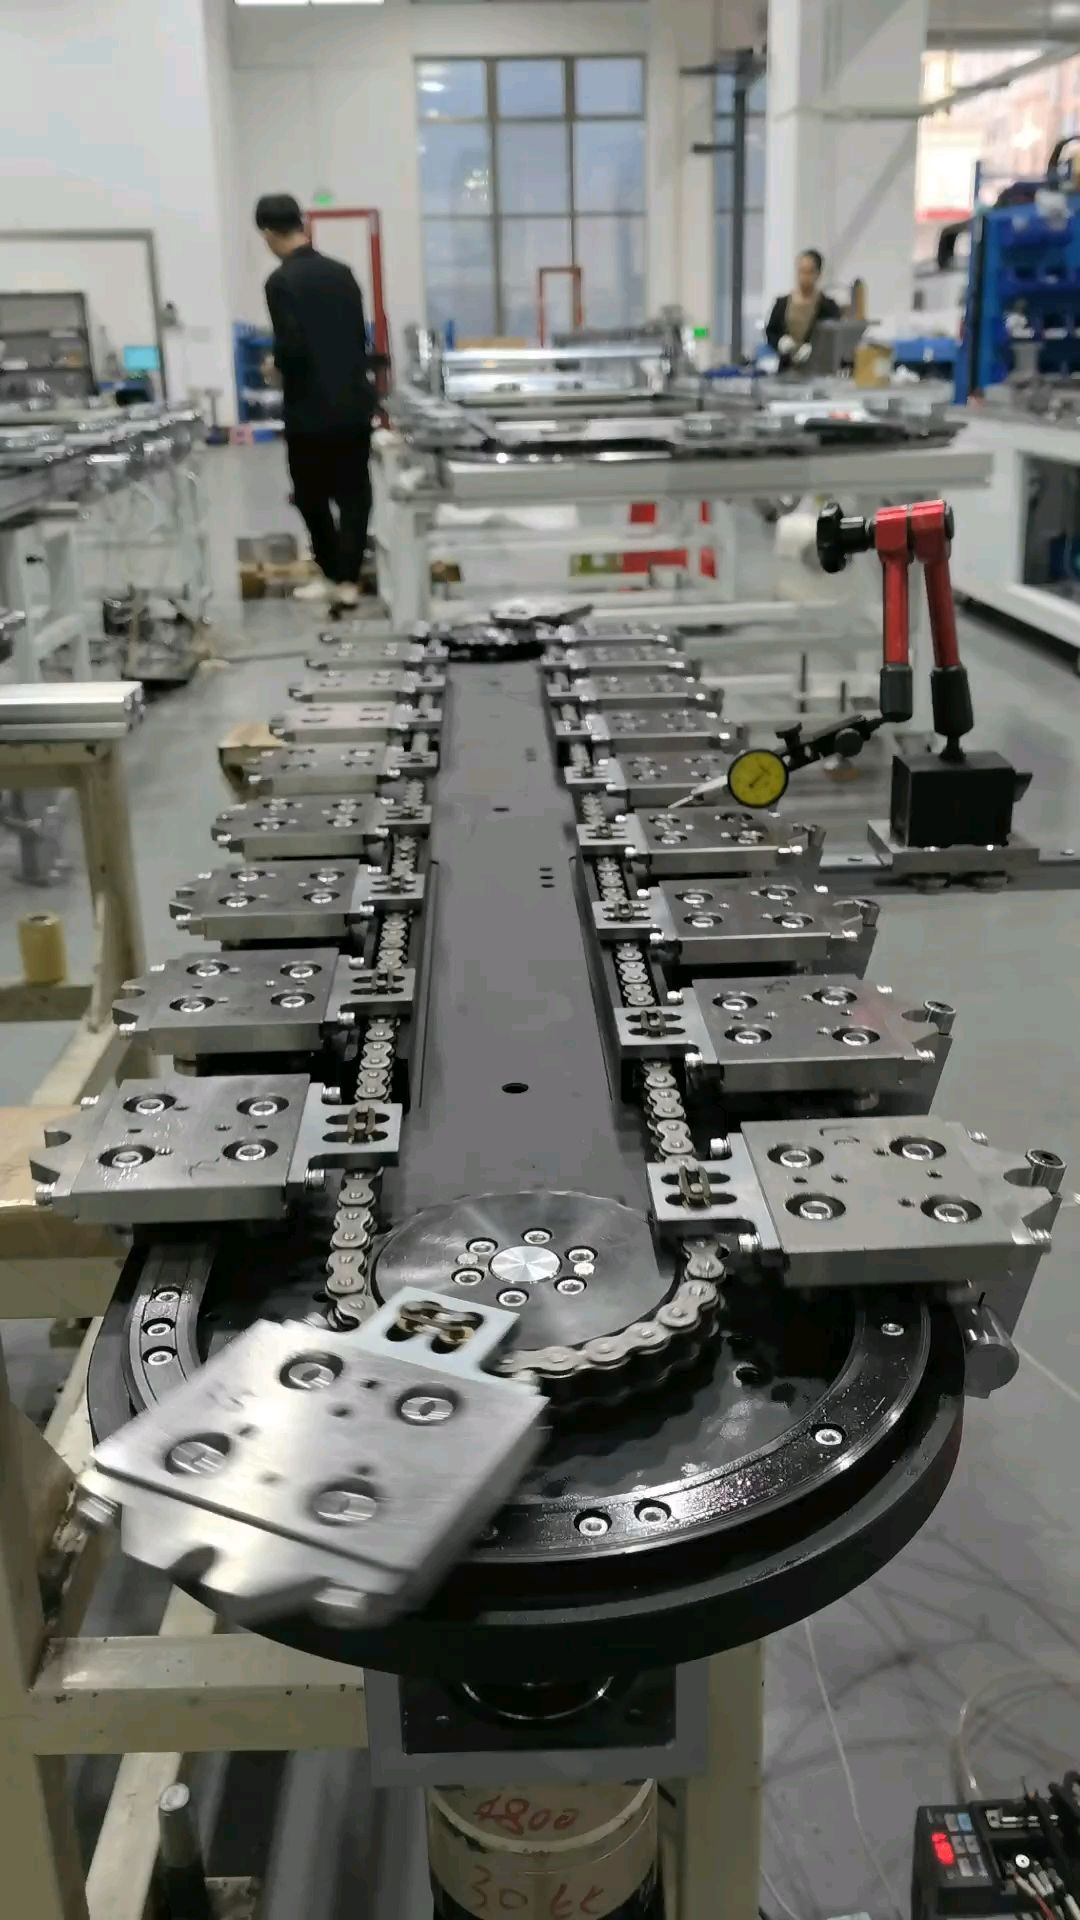
在单机自动化的基础上,通过自动输送装置(如传送带、机械手、AGV等)将多台设备串联起来,实现工序间的自动衔接。典型场景包括自动装配线、自动喷涂线等。此时,物料在产线内按节拍流动,人工介入进一步减少,生产节拍和在制品管理得以优化。但此级别的自动化通常局限于一条产线内部,产线之间以及与仓储、物流等环节的协同仍显不足,且缺乏对整个工序链的数据贯通。
第三级:产线自动化——整线集成与集中监控
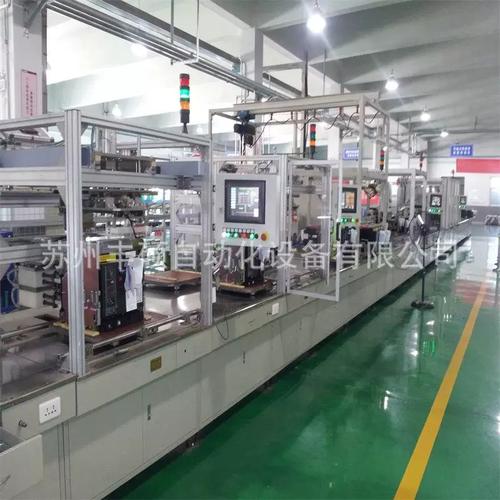
这一级别强调整条生产线的一体化控制。通过PLC(可编程逻辑控制器)、SCADA(数据采集与监视控制系统)等技术,实现对全线设备的集中监控与协调调度。产线具备自动启停、故障报警、配方管理等功能,部分关键工艺参数可实现在线采集与追溯。产线自动化大幅提升了系统可靠性和生产灵活性,是当前许多先进制造企业的主流形态。但从工厂全局看,各产线仍可能独立运行,信息集成度有待提升。
第四级:车间自动化—— MES驱动的生产协同
当自动化延伸至整个车间,MES(制造执行系统)成为核心枢纽。MES与底层自动化设备、上层ERP系统双向集成,实现工单自动下发、物料自动呼叫、质量数据实时采集、设备状态在线监控、人员绩效自动统计等。车间内的物流、信息流、工艺流实现初步协同,生产过程的透明化和可追溯性显著增强。此时,自动化不再局限于“动作执行”,而是开始承担“流程管理”的职能,车间具备了一定的自适应能力,如根据设备状态动态调整排产。
第五级:工厂自动化——全厂级集成与智能物流
工厂自动化级别要求实现全厂范围的信息贯通与物流自动化。通过统一的工厂数据平台,将各车间、各产线的MES、WMS(仓储管理系统)、能源管理系统、设备管理系统等全面集成,并与自动化立体仓库、AGV/AMR(自主移动机器人)、自动输送系统深度联动,实现从原料入库、生产加工、成品出库的全流程无人化流转。基于数字孪生技术构建工厂虚拟模型,实现对生产活动的实时监控与仿真优化。该级别下,工厂作为一个整体协同运行,资源调配效率接近最优,人工主要承担监控、维护和决策支持角色。
第六级:智能自动化——数据驱动的自主决策与持续优化
这是当前自动化发展的最高层级,也是工业4.0愿景的核心。工厂不仅实现全流程自动化,更具备“认知”与“决策”能力。通过部署工业物联网传感器、边缘计算节点和AI算法,系统能够对海量生产数据进行实时分析和深度学习,自主预测设备故障、优化工艺参数、动态调整生产计划、自适应处理异常工况、甚至自主编排生产方案。人、机、料、法、环各要素在数字空间与物理空间深度融合,工厂成為一个能够自我感知、自我学习、自我决策、自我优化的有机体,在效率、质量、柔性和可持续性方面达到全新高度。
从单机自动化到智能自动化,六个级别勾勒出工厂自动化由点及面、由执行到决策的清晰演进阶梯。对于制造企业而言,无需盲目追求最高级别,而应结合自身产品特点、生产规模和发展战略,在夯实设备与产线自动化的基础上,稳步推进信息化与工业化融合,逐步向更高级别的自动化与智能化迈进。理解自动化设备的定位及其与信息系统的协同关系,正是踏上这一进阶之路的关键第一步。
如若转载,请注明出处:http://www.duqian-plc.com/product/28.html
更新时间:2026-11-03 07:44:20